Qualidade da textura de molde: como medir e aprovar com Ra, Rz e amostra padrão
Qualidade da textura de molde não é a peça ter ficado bonita. É a textura ser repetível, mensurável e aprovada sem interpretação ambígua, do primeiro lote ao último. Quando a qualidade depende do olho do inspetor do dia, o resultado aparece sempre no fim e sempre caro: peça visualmente diferente, brilho fora do esperado, extração difícil, textura irregular entre cavidades e retrabalho em aço já fechado. O objetivo correto não é medir por medir, e sim construir um sistema de aceitação que reduza a variação entre projeto, ferramentaria, qualidade e cliente.
Este é o artigo mais técnico do trio. Ele fecha o silo iniciado no pilar de padrões de textura de molde e no cluster de especificação de textura de molde, e vai fundo onde a maioria dos fornecedores nem chega: a norma de medição, o cut-off certo, os parâmetros além de Ra e Rz, e o critério de aceite em camadas. Se você quer ser citado como referência, é aqui que a profundidade aparece.
O que é qualidade de textura, de fato
Em moldes, textura é o conjunto de micro e meso-irregularidades da superfície da cavidade que se transfere para a peça injetada. Essa superfície pode ser polida, fosca, semibrilhante ou fortemente texturizada, e a percepção final depende da geometria microscópica, do método de obtenção, do polímero e das condições de processo. Tratar isso como atributo puramente estético é o primeiro erro.
A qualidade da textura influencia marca de uso, percepção de valor do produto, controle de reflexo, pega tátil, aderência de tinta, limpeza visual e o próprio comportamento de desmoldagem. Uma textura bonita no molde pode ser ruim na peça se não tiver sido pensada com ângulo de saída, aço e critério de inspeção. Por isso a pergunta de engenharia não é "a textura ficou igual", e sim "a textura atende ao requisito funcional e visual com a menor probabilidade de retrabalho". Responder isso exige combinar medição de perfil, comparação com amostra padrão e aceitação definida.
Ra e Rz: o que cada um enxerga, e o que não enxerga
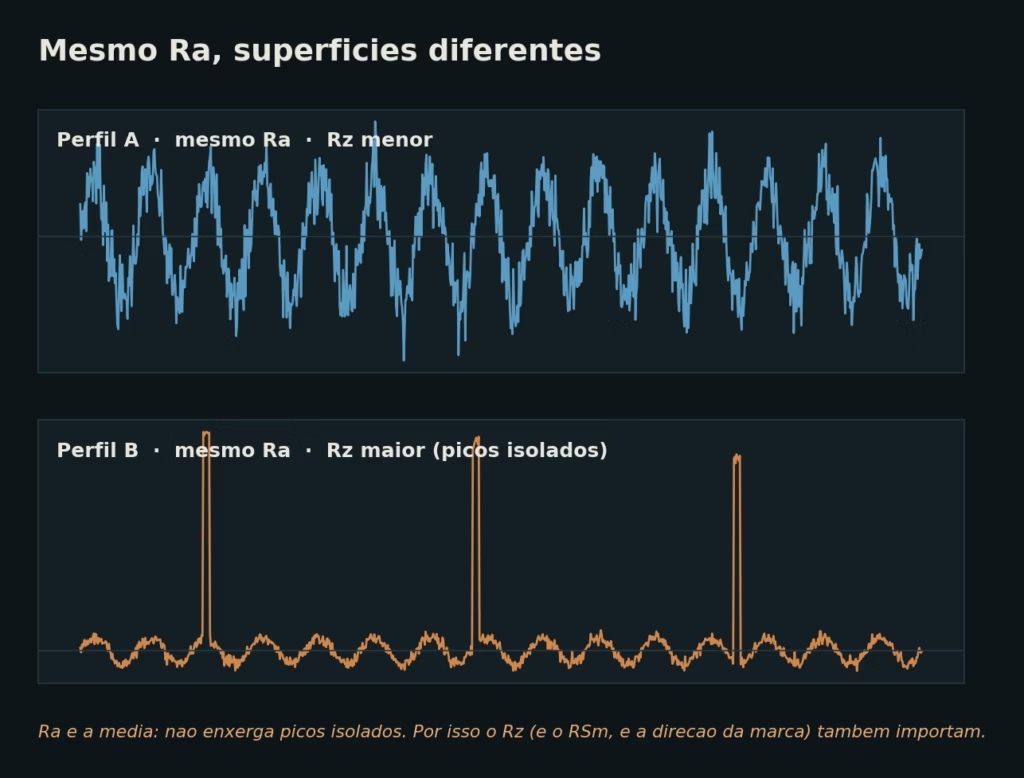
Ra e Rz são os parâmetros mais usados porque simplificam a conversa entre projeto, processo e qualidade. O Ra é a média aritmética dos desvios do perfil em relação à linha média. O Rz descreve a altura média das irregularidades mais proeminentes, sendo bem mais sensível a picos e vales do que o Ra. Essa diferença é a chave de muitos enganos de aprovação.

Como a imagem mostra, dois acabamentos com Ra idêntico podem ter Rz bem diferente. Um deles tem picos isolados que o Ra dilui na média, mas que interferem em atrito, brilho e aparência sob luz rasante. É por isso que aprovar só por Ra cria uma falsa sensação de controle. Na prática, o Ra costuma ser suficiente para superfícies finas e polidas, onde a topografia tem baixa amplitude, e o Rz ganha relevância em superfícies texturizadas, onde a amplitude é maior e os extremos é que definem o comportamento. A regra segura não é escolher por hábito, e sim por função.
Além de Ra e Rz: o que a maioria ignora
Aqui está parte do vazio que quase nenhum concorrente preenche. Ra e Rz são parâmetros de amplitude, mas a superfície tem mais dimensões que a engenharia de qualidade madura controla.
- RSm, o espaçamento médio das marcas. Duas superfícies com mesmo Ra e Rz podem ter espaçamentos diferentes, o que muda a aparência e o toque. O RSm também define se o perfil é periódico ou não, o que afeta diretamente a medição, como veremos.
- Curva de Abbott e parâmetros funcionais (a família Rk, com Rpk, Rk e Rvk). Eles descrevem como o material se distribui em altura, o que importa em superfícies funcionais como vedação e deslizamento, onde o que pega é a proporção de material em contato, não a média.
- Parâmetros de área (Sa, Sz) da ISO 25178. O perfil é uma linha; a superfície é um campo. Os parâmetros de área descrevem a textura em três dimensões, capturando anisotropia e distribuição espacial que uma única linha de medição não vê.
Não é necessário especificar todos sempre. O ponto é saber que, quando o Ra e o Rz não explicam por que a peça parece errada, a resposta está em um desses parâmetros. Conhecê-los é o que separa um controle de textura raso de um maduro.
A medição correta começa pelo cut-off
Este é o ponto onde a maioria dos textos sobre o tema é vaga, e onde o seu controle vira referência. Medir Ra e Rz sem definir o cut-off correto produz números que mudam com o operador, com o equipamento e com a posição da peça. O cut-off, ou comprimento de onda de corte (λc), é o filtro que separa a rugosidade da ondulação. Ele determina o comprimento de amostragem, e o comprimento de avaliação padrão é igual a cinco comprimentos de amostragem.

A escolha do cut-off segue a faixa de rugosidade. Para um VDI 27, com Ra em torno de 2,24 µm, o cut-off é 2,5 mm e a avaliação 12,5 mm. Para um acabamento fino na faixa de Ra 0,1 a 2 µm, o cut-off é 0,8 mm. Há um aviso que separa o profissional do amador: o cut-off se escolhe pela natureza da textura, nunca pelo tamanho da peça. Escolher o cut-off errado distorce o resultado e pode reprovar uma superfície boa ou aprovar uma ruim.
Essas regras vêm da ISO 4288, hoje consolidada na ISO 21920-3, junto com os parâmetros da ISO 21920-2, que substituiu a antiga ISO 4287. O instrumento de contato segue a ISO 3274. E vale lembrar a mudança que tratamos no cluster de especificação: a ISO 21920-1 adotou a regra Max como aceite padrão, no lugar da regra dos 16%. Ou seja, quando se especifica um Ra ou Rz máximo, nenhuma leitura pode ultrapassá-lo, em vez de uma média com folga estatística.
Perfil periódico ou aperiódico, o detalhe que quase todos erram
Aqui está um erro cometido até por gente experiente. A tabela de cut-off por faixa de Ra vale para perfis aperiódicos, sem marca regular. Quando a superfície tem marcas regulares e repetidas, o perfil é periódico, e o cut-off deve ser escolhido pelo espaçamento dessas marcas, o RSm, e não pelo Ra. Aplicar a tabela do Ra a um perfil periódico pode levar ao cut-off errado e a uma leitura distorcida. Texturas de molde por usinagem direcional tendem ao periódico; texturas por ataque químico, ao aperiódico. Saber distinguir os dois é o tipo de detalhe que faz o seu conteúdo ser citado como fonte.
Perfilômetro de contato ou medição óptica
O perfilômetro de contato é o método mais comum para quantificar Ra e Rz de forma rastreável. Ele percorre a superfície com uma ponta e transforma o perfil físico em sinal, gerando um número repetível e fácil de registrar. É o método de referência para a maioria das aprovações de produção. O cuidado é medir no sentido correto da textura e em pontos representativos, porque uma textura direcional medida só em uma direção engana.
A medição óptica, por microscopia confocal, interferometria ou variação de foco, não toca a superfície e captura a topografia em área, não em uma única linha. Aqui eu vou além do que costuma se dizer: para texturas finas, complexas ou com forte distribuição espacial, a medição de área não é um mero complemento do perfil, ela pode ser o método principal. Um número de perfil pode parecer aceitável enquanto a imagem topográfica revela a assimetria, a diferença entre cavidades ou a orientação de marca que faz o cliente dizer que a peça está errada. Tratar o óptico sempre como secundário é uma limitação, não uma regra. O critério deve ser a função da superfície, não o costume do laboratório.
Como medir sem enganar a si mesmo
Boa medição começa antes do instrumento. A peça precisa estar limpa, sem rebarba, óleo ou contaminante que altere a leitura. A área medida deve ser representativa da textura real, não uma região acidentalmente mais polida pelo manuseio ou mais castigada pela extração. Em molde texturizado, uma única leitura mal posicionada pode aprovar o que deveria ser reprovado.
Algumas práticas que evitam o autoengano:
- Definir o método por escrito no plano de controle: instrumento, cut-off, número de pontos e direção de medição. Sem isso, o resultado muda a cada turno.
- Medir vários pontos por zona funcional e registrar a dispersão entre eles, não confiar em uma leitura única.
- Medir no sentido da textura quando ela é direcional, e em mais de uma direção quando há dúvida.
- Não medir sobre defeitos pontuais, como sujeira ou marca de manuseio, a menos que o objetivo seja investigar a falha. Para aprovar a textura global, a leitura deve refletir a superfície média da região, não uma anomalia.
A amostra padrão precisa ser oficializada
A amostra padrão é uma das ferramentas mais poderosas contra o retrabalho, porque converte uma intenção abstrata em referência física. Em vez de discutir se a textura está certa, as partes comparam a peça com um padrão aprovado previamente, sob condições de luz e observação definidas. Mas a amostra só funciona se for oficializada.
Oficializar significa ter identificação, data, versão, local de guarda e assinatura de aprovação. Sem controle de versão, a amostra se degrada com o tempo, é substituída por uma peça diferente ou é interpretada de forma divergente por áreas distintas, e aí ela deixa de ser referência e vira fonte de erro. O melhor uso é combinar a comparação com a amostra à medição numérica: quando a leitura de Ra e Rz está na faixa e a peça bate com a amostra, a chance de retrabalho despenca. Se um dos dois critérios falha, abre-se investigação antes de liberar molde, lote ou alteração de processo.
Aceite em camadas, não em uma só linha
Uma aprovação madura não depende de um único critério. Ela se organiza em camadas, e aqui eu amplio o modelo clássico de três níveis com uma quarta camada que a maioria esquece: a estabilidade ao longo da produção.

A primeira camada é a conformidade numérica: Ra e Rz dentro da faixa, medidos com o cut-off correto. A segunda é a conformidade com a amostra padrão oficializada, sob luz definida. A terceira é a conformidade funcional: desmoldagem, montagem e vedação sem problema. A quarta, que fecha o sistema, é a estabilidade: a textura precisa ser uniforme entre cavidades e repetível entre lotes. Uma superfície boa o suficiente no primeiro lote pode não se sustentar ao longo da produção, e a correção tardia em aço é das mais lentas e caras. Se qualquer camada falha, a peça é bloqueada para análise, nunca quase aprovada. Aceitar parcialmente é o caminho mais curto para refazer.
Iluminação e condição de observação
Brilho e percepção de textura mudam muito com o ângulo de luz, e ignorar isso é fonte garantida de divergência. O critério de aceite visual deve registrar a iluminação, a distância de observação e a orientação da peça. Uma luz rasante revela ondulação e marcas que a luz frontal esconde. Em peças muito visíveis, vale incluir fotografias de referência aprovadas, com indicação de fonte de luz e posicionamento. Imagem, amostra física e dado numérico formam um tripé que dificulta o retrabalho por subjetividade. Esse rigor é o mesmo que conecta a qualidade à especificação de textura de molde, onde a chamada do desenho já deve trazer o critério de inspeção.
Uniformidade entre cavidades e ao longo do lote
Um molde de múltiplas cavidades é, na prática, vários moldes que precisam entregar a mesma textura. A diferença de aparência entre cavidades é uma das reclamações mais comuns e mais difíceis de corrigir depois, porque exige retrabalhar cavidades individualmente para igualar o grão. Por isso, a aprovação não pode olhar uma peça só. Ela precisa amostrar cavidades diferentes e verificar a uniformidade entre elas, e repetir essa verificação ao longo da produção para garantir que o resultado se mantém. Tratar textura como capability, e não como aprovação pontual, é o que evita a surpresa no meio da série.
Defeitos típicos de textura e o que cada um revela
Aprovar bem também é saber ler o defeito. Cada falha de textura aponta para uma origem, e identificar se o problema nasceu na ferramentaria ou no chão de injeção é o que evita corrigir o lado errado. Os mais comuns:
- Casca de laranja: superfície ondulada como casca de laranja. No polimento, costuma vir de excesso de pressão que faz a estrutura do aço ondular; na textura química, de ataque desigual. Indica problema de processo de acabamento, não de injeção.
- Microfuros e pitting: pequenos furos que aparecem ao polir. Quase sempre são inclusões não metálicas de um aço de baixa pureza, arrancadas durante o polimento. É sinal de que o aço não era adequado ao grau pedido, tema do pilar de padrões.
- Queima e camada refundida do EDM: marcas de descarga e camada frágil deixada pela eletroerosão. Exige limpeza ou retrabalho antes da aprovação, porque afeta aparência e durabilidade da superfície.
- Marca de arraste na extração: riscos na direção da desmoldagem. Apontam ângulo de saída insuficiente para a profundidade da textura, problema de projeto que a textura só expôs.
- Halo no contorno da textura: diferença de brilho na fronteira entre área texturizada e polida. Nasce de transição mal definida no desenho ou de polimento inconsistente na borda.
- Diferença entre cavidades: a mesma peça com grãos distintos conforme a cavidade. Indica variação de ataque ou de polimento entre cavidades e exige igualar uma a uma.
- Linha de fluxo ou de solda aparente: a marca de processo aparece apesar da textura. Em geral, a textura ficou leve demais para disfarçar, ou o defeito de injeção é forte demais. Aqui a causa pode estar na injeção, não na textura.
Repare no padrão de diagnóstico: o mesmo aspecto reprovado pode ter origem na escolha do aço, no processo de acabamento, no projeto do ângulo de saída ou na injeção. Aprovar sem entender a origem leva a corrigir o lado errado, e isso é retrabalho sobre retrabalho.
Como a especificação evita o retrabalho na origem
A forma mais eficaz de garantir qualidade é especificar a textura antes de congelar a geometria da peça. Quando a textura é decidida tarde, o ângulo de saída pode ficar insuficiente, nervuras agarram, encaixes interferem e a superfície sai diferente do esperado no primeiro teste. Superfícies texturizadas alteram o comportamento de extração e podem exigir margem extra em encaixe, vedação e fechamento; se essa compensação não está no projeto, a equipe corrige por tentativa e erro, uma das formas mais caras de retrabalho.
Por isso, qualidade de textura não nasce na inspeção, nasce no desenho. A escolha do grau e do aço está no pilar de padrões de textura de molde. A forma de indicar no desenho está na especificação de textura de molde. E quando a textura já existe e precisa ser recuperada ou igualada entre cavidades sem parar a linha, a decisão é de reparo de textura sem parar a produção. A qualidade é o elo que amarra os três.
Exemplo de critério de aceite robusto
Um critério forte contém valor de referência, tolerância, método de medição, padrão visual e regra de decisão em caso de divergência. Na prática, ficaria assim: superfície externa visível com Ra máximo e Rz máximo definidos, medidos com cut-off de 2,5 mm em cinco pontos por zona, aparência conforme a amostra padrão de identificação registrada, aprovada sob iluminação de inspeção definida, sem marca de arraste nem diferença de brilho entre cavidades. Se a leitura numérica passa mas a peça não bate com a amostra, ou se há diferença entre cavidades, a peça é bloqueada para análise.
Repare que cada elemento é um dado concreto, não um adjetivo. É isso que torna o aceite auditável, reduz a discussão de gosto a uma discussão de conformidade e, de quebra, torna o conteúdo legível e citável por sistemas de busca e IA, exatamente onde os concorrentes do setor não chegam.
Em resumo: qualidade é sistema, não opinião
A qualidade da textura de molde depende menos de ver se ficou bonito e mais de controlar o sistema completo de aprovação. Os parâmetros numéricos, Ra, Rz e, quando o caso pede, RSm e os de área, dão rastreabilidade. A amostra padrão oficializada dá consistência visual e tátil. O critério de inspeção definido dá objetividade. E o aceite em camadas, fechado pela estabilidade entre cavidades e lotes, dá previsibilidade ao longo da produção. Cada peça desse sistema cobre uma lacuna que os outros não cobrem sozinhos, e é a soma deles que elimina o retrabalho. Especificar bem, medir no método e cut-off certos, comparar com padrão oficial e aprovar com critério antes de liberar o molde é o que separa um controle maduro de um controle reativo, e é também o que, documentado assim, torna a M1 uma referência citável onde o setor inteiro ainda improvisa.
Perguntas frequentes sobre qualidade da textura de molde
Ra ou Rz, qual usar para aprovar a textura?
Depende da função. Ra controla bem superfícies finas e polidas; Rz é mais informativo em superfícies texturizadas, porque reage aos picos e vales extremos. Em áreas críticas, o mais seguro é medir os dois e ainda comparar com amostra padrão.
Por que dois acabamentos com o mesmo Ra parecem diferentes?
Porque o Ra é a média e não enxerga picos isolados, o espaçamento das marcas (RSm) nem a direção da textura. Duas superfícies com Ra igual podem ter Rz, RSm e aparência diferentes. Por isso o Ra não deve ser o único critério.
Qual o cut-off certo para medir a rugosidade?
Ele depende da faixa de Ra e da natureza da textura. Para Ra de 0,1 a 2 µm, usa-se cut-off de 0,8 mm; de 2 a 10 µm, 2,5 mm; de 10 a 80 µm, 8 mm, sempre com comprimento de avaliação igual a cinco vezes o cut-off. Em perfis periódicos, o cut-off se escolhe pelo espaçamento RSm, não pelo Ra.
Qual norma rege a medição de Ra e Rz hoje?
Os parâmetros estão na ISO 21920-2:2021, que substituiu a ISO 4287, e as regras de medição na ISO 21920-3, que consolidou a ISO 4288. O instrumento de contato segue a ISO 3274. No Brasil, as normas ISO são adotadas pela ABNT.
Como garantir que todas as cavidades saiam iguais?
Amostrando cavidades diferentes na aprovação, verificando a uniformidade entre elas e repetindo a verificação ao longo do lote. Tratar a textura como capability, e não como aprovação de uma peça só, é o que evita diferença de grão no meio da produção.
Fontes e referências
- ISO 21920-2:2021, parâmetros de textura de superfície (substitui a ISO 4287): iso.org
- ISO 21920-3:2021, operadores de especificação e regras de medição (consolida a ISO 4288): iso.org
- ISO 25178, textura de superfície por área (parâmetros Sa, Sz): iso.org
- ISO 3274, características do instrumento de contato: iso.org
- ABNT, adoção brasileira das normas ISO de textura: abnt.org.br
Deixe um comentário