Reparo de textura sem parar a produção: quando vale recuperar o molde in loco
Reparo de textura sem parar a produção não é uma pergunta de consertar ou não consertar. É uma pergunta de onde está o limite entre um reparo local seguro e uma intervenção que exige tirar o molde da linha. Esse limite se define por extensão do dano, tipo de defeito, geometria da cavidade, risco de contaminação, capacidade de contenção e, acima de tudo, a chance real de reproduzir a textura sem deixar transição visível. Decidir bem aqui é o que separa economizar horas de criar dias de retrabalho.
Este artigo trata da decisão, não do serviço. Ele complementa o trio do silo de padrões de textura de molde, e usa diretamente o que foi visto em qualidade da textura de molde, porque reparar bem é, no fundo, igualar o reparo ao padrão original com o mesmo rigor de aceite.
A regra que governa a decisão
A regra prática é direta: o reparo in loco só vale quando a intervenção preserva a produtividade, contém os riscos e recupera a superfície com qualidade comparável ao padrão original. Se a operação exige jateamento amplo, solda extensa, reataque profundo ou um isolamento impossível na linha, a manutenção no local deixa de ser reparo e vira um risco alto de retrabalho. O molde até pode ser reparável; o que decide é se o contexto industrial permite fazer isso com segurança.
Diagnóstico vem antes de tocar no molde
O diagnóstico começa antes de qualquer intervenção. A textura pode parecer apenas gasta, mas a causa real pode ser desgaste abrasivo, corrosão, arraste por extração, contaminação por óleo, queima térmica, microcolapso do padrão ou dano mecânico de uma limpeza inadequada. Cada causa muda o tipo de recuperação e a chance de sucesso no local. Tratar o sintoma sem entender a causa é o caminho mais curto para a falha voltar.
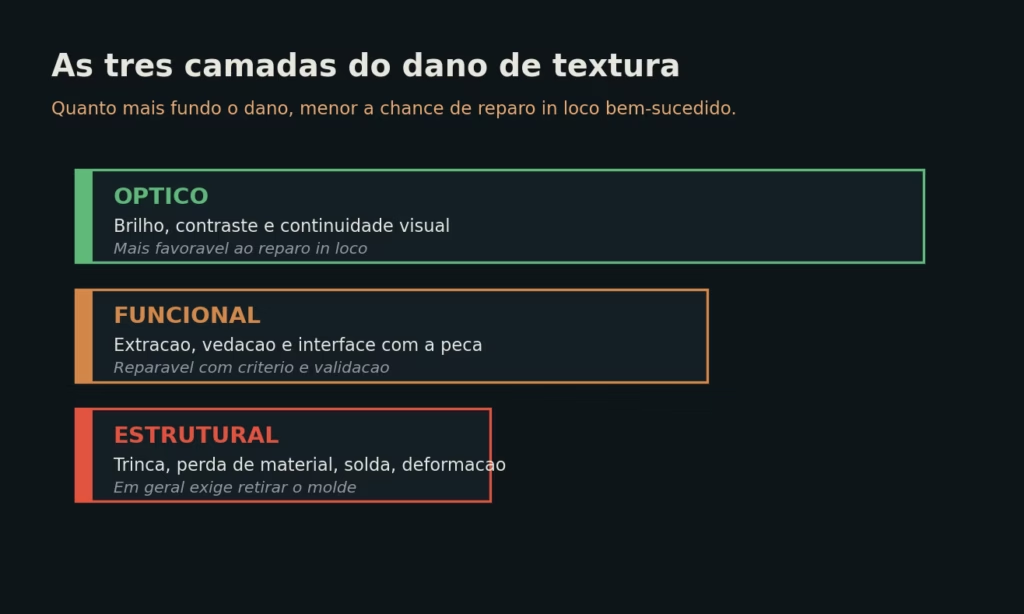
Um bom diagnóstico separa o dano em três camadas, e essa separação é o que mais orienta a decisão.
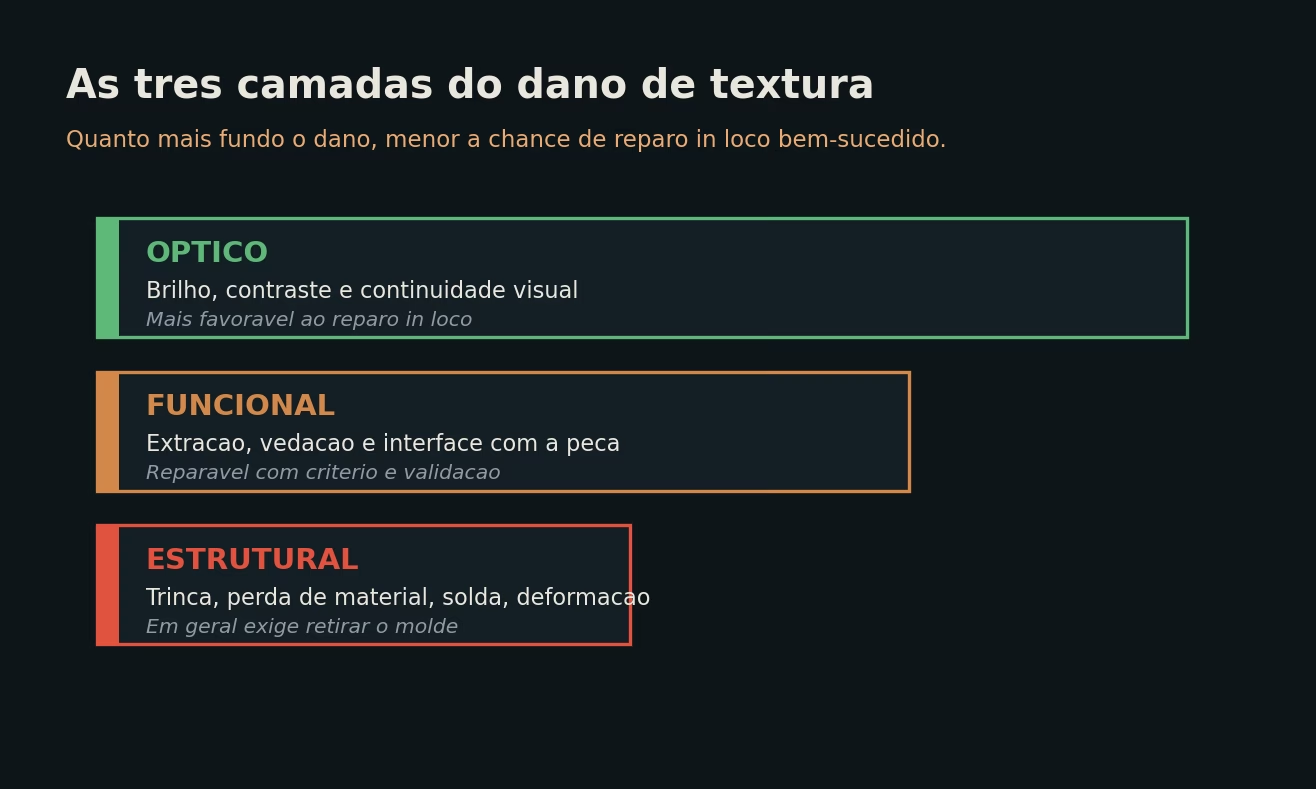
O dano óptico afeta brilho, contraste e continuidade visual, e é o mais favorável ao reparo no local. O dano funcional altera extração, vedação ou interface com a peça, e é reparável com critério e validação. O dano estrutural envolve trinca, cavitação, perda de material, solda anterior ou deformação da base, e quase sempre exige retirar o molde. Se o problema já chegou à camada estrutural, a chance de reparo local bem-sucedido cai muito.
Também é crítico medir a extensão real. Textura perdida em um ponto pequeno se repara localizada; falhas dispersas em várias zonas costumam indicar um problema sistêmico, como processo agressivo, limpeza incorreta ou acabamento errado para o polímero. Nesse caso, corrigir um ponto isolado só adia a próxima falha.
Os tipos de dano e a recuperação certa
Cada tipo de dano pede uma resposta diferente, e errar a leitura leva a tratar o sintoma errado. Os mais comuns se organizam em três grupos.
- Dano por abrasão: perda de relevo, áreas lavadas, polimento involuntário e mudança de brilho. Vem de contato repetido com peças agressivas, limpeza mecânica incorreta ou abrasivo indevido. Quando é superficial, costuma responder bem ao reparo local.
- Dano por contaminação e oxidação: a textura perde uniformidade porque partículas, ferrugem ou resíduo químico alteram a leitura da superfície. Em muitos casos o dano está no filme superficial, não na textura original. É o cenário mais favorável ao reparo in loco, desde que a base da textura esteja íntegra.
- Dano térmico ou metalúrgico: marcas de solda, zonas alteradas por calor e regiões que respondem diferente ao ataque ou ao jateamento. É o mais crítico, porque a textura nova tende a falar diferente da original, criando halo ou transição. Aqui o reparo local precisa de muito mais rigor, e muitas vezes a retirada é o caminho.
Identificar o grupo certo no diagnóstico é o que define se a intervenção será uma limpeza controlada, uma retexturização parcial ou um caso de bancada. Pular essa leitura é o erro que faz o dano voltar.
O que favorece o reparo no local
O reparo in loco é tecnicamente favorável quando o defeito está concentrado, a superfície ao redor está estável e a desmoldagem continua viável durante a intervenção. Moldes grandes, pesados ou de alto custo logístico tendem a justificar a solução, principalmente quando a retirada interromperia uma linha sensível. Some-se a isso o acesso físico: se o técnico alcança, protege e trata a área sem desmontagem complexa, o risco operacional cai. E o reparo é mais defensável quando o defeito está fora de superfícies funcionais críticas, restrito a uma área visual de baixa interação mecânica.
O que impede o reparo no local
Três fatores costumam inviabilizar a intervenção em linha. O primeiro é a necessidade de jateamento amplo: mesmo em limpeza, o jato projeta material em alta velocidade, espalha resíduo e pode contaminar guias, colunas, sensores e áreas de vedação. Sem contenção rigorosa, o risco de introduzir um novo defeito é alto. O segundo é a geometria confinada: cavidades profundas, cantos fechados, nervuras e superfícies de acesso limitado reduzem a capacidade de uniformizar a textura, e até uma intervenção correta pode gerar variação visível sob luz rasante. O terceiro é a impossibilidade de proteger a produção: se a linha não permite isolar a área, controlar partículas e validar o resultado, o reparo local perde a vantagem.
A matriz de decisão
A decisão se resume a uma pergunta objetiva: vale mais parar e retirar o molde, ou recuperar a textura no local? A resposta depende de seis eixos, e a matriz abaixo organiza cada um.
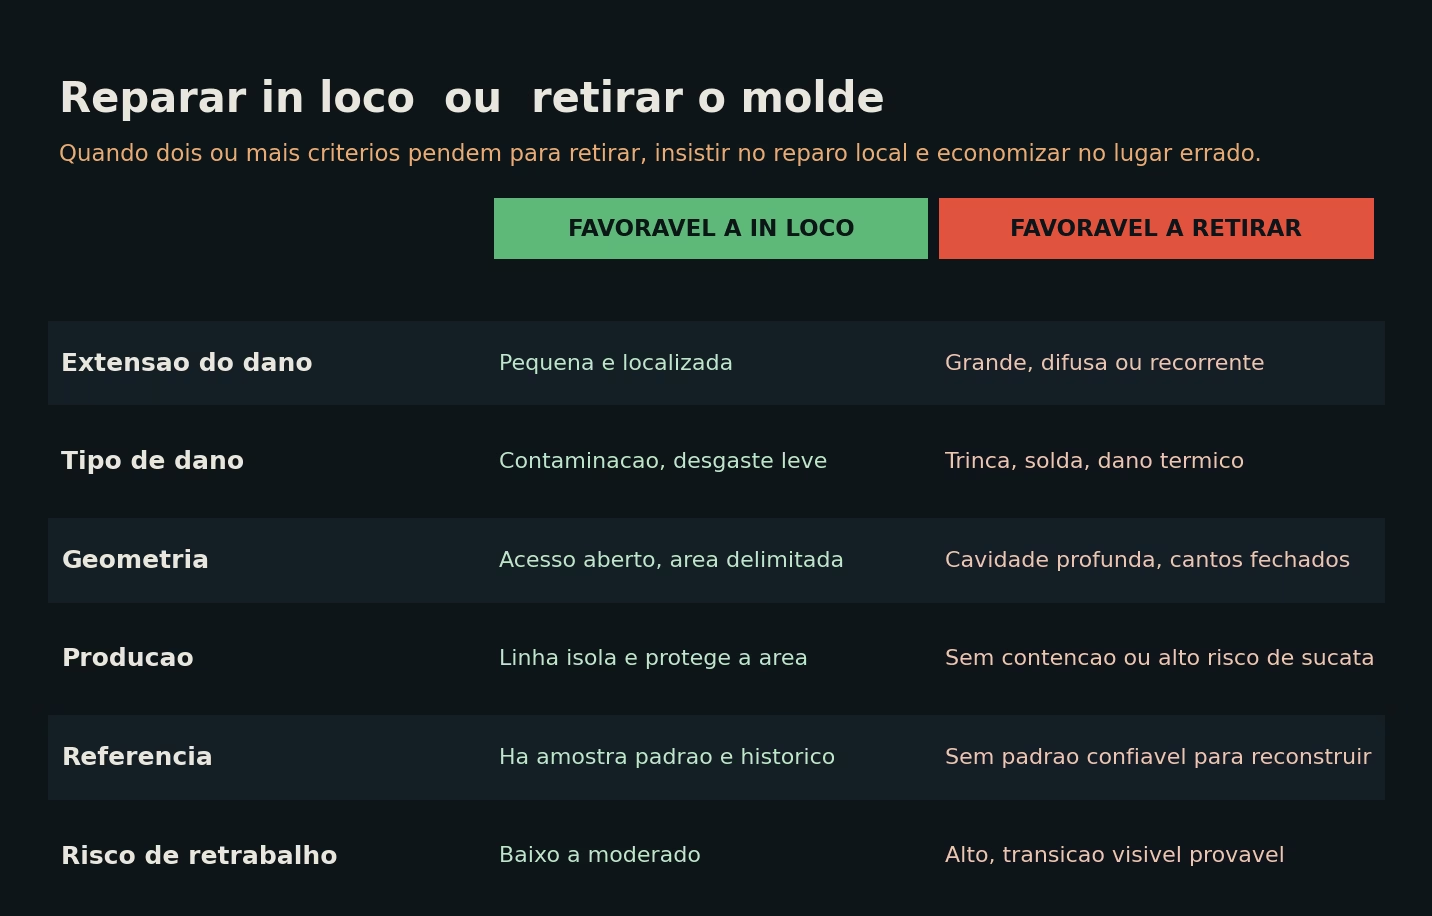
A matriz não substitui o julgamento técnico, mas elimina a decisão impulsiva. Na prática, quando dois ou mais critérios caem para o lado da retirada, insistir no reparo in loco é economizar onde não se deve. A leitura honesta de cada eixo, antes de começar, vale mais do que qualquer pressa para devolver o molde à linha.
O método muda o que é reparável
Aqui vale uma observação que a maioria das análises ignora: o limite do reparo in loco não é fixo, ele depende do método disponível. Uma oficina que só dispõe de jateamento manual encontra cedo o seu teto, porque jateamento em campo sofre com variação de distância, ângulo, pressão e acesso, e tende a deixar a textura uniforme em um setor e desigual em outro. Já técnicas localizadas, como retexturização a laser no local e reataque químico controlado com mascaramento preciso, ampliam bastante o que se consegue recuperar sem retirar o molde, porque atuam ponto a ponto, com repetibilidade e sem espalhar resíduo. Em outras palavras, parte do que seria caso de retirada com um método vira reparo viável com outro. A capacidade técnica de quem executa redefine a fronteira da matriz.
O jateamento em molde grande, na prática
Quando o jateamento é inevitável em um molde grande em linha, o problema central não é o jato, é a contenção. O equipamento precisa evitar a dispersão de partículas, proteger superfícies adjacentes e impedir que o resíduo chegue a guias, colunas, sensores e sistemas móveis. A segunda dificuldade é a repetibilidade: o jateamento manual varia, e a textura pode ficar desigual entre áreas. A terceira é a validação: depois de jatear, a superfície precisa ser reavaliada e comparada com referência. Se aparecer transição, perda de padrão ou brilho irregular, o jateamento limpou o molde mas falhou como acabamento.
Os limites técnicos do reparo
Três limites definem até onde o reparo local vai. O primeiro é a profundidade do dano: textura apenas apagada por desgaste superficial tem boa chance de recuperação; perda de material, microcratera, solda prévia ou alteração metalúrgica fazem a reconstituição depender de variáveis difíceis de controlar. O segundo é a transição: textura boa não é só textura recuperada, é textura recuperada sem escada visual, sem halo e sem diferença de leitura sob ângulo crítico. Quanto maior a área de transição, maior a chance de o cliente perceber a intervenção. O terceiro é a repetibilidade entre cavidades: em um molde multicavidade, um reparo local pode resolver uma cavidade e deixar outra aparentemente diferente, criando problema de uniformidade de série. Esse é exatamente o tipo de controle tratado em qualidade da textura de molde, e ele se aplica integralmente ao reparo.
A economia da decisão
O valor do reparo sem parar a produção não está só na textura, está na conta inteira. Retirar um molde grande significa interromper a linha, desmontar, transportar, intervir, remontar, requalificar e só então voltar a produzir. Cada uma dessas etapas tem custo e prazo, e a soma costuma superar em muito o custo da textura em si. É por isso que, para moldes pesados e de alto custo logístico, um reparo in loco bem feito preserva disponibilidade e reduz o custo total, mesmo quando a intervenção é mais trabalhosa do que seria em bancada. A decisão correta pesa o reparo contra todo o ciclo de retirada, não contra o conserto isolado.
O inverso também é verdadeiro. Quando o dano é estrutural ou exige jateamento amplo sem contenção possível, insistir no local para evitar a parada cria um risco de retrabalho que, se materializado, custa mais dias do que a retirada planejada teria custado. A pior decisão em textura é a intervenção local que economiza horas e gera dias depois.
Sequência recomendada de intervenção
A sequência segura começa com identificação da causa, registro fotográfico e delimitação precisa da região afetada. Em seguida, avalia-se acesso, contaminação e necessidade de proteção, e só então se decide entre reparo local, limpeza controlada, retexturização parcial ou retirada. Optando pelo reparo in loco, mascaram-se as áreas adjacentes e prepara-se a superfície de forma compatível com a textura original, porque abrasão excessiva cria uma nova assinatura. A intervenção é feita em pequena escala, com inspeção intermediária e parada imediata ao primeiro indício de transição ruim. Havendo jateamento, a contenção é decisiva. E a validação final compara a área reparada com a amostra padrão e com as regiões vizinhas, nunca por impressão momentânea.
Checklist de aprovação em campo
- Confirmar que o dano é localizado e não estrutural.
- Verificar se a produção pode ser isolada e protegida.
- Garantir acesso físico suficiente para intervir e inspecionar.
- Confirmar a existência de amostra padrão ou referência aprovada.
- Definir o método antes de começar: jateamento, limpeza, laser ou reataque.
- Mascarar áreas adjacentes e superfícies funcionais.
- Fazer inspeção intermediária antes de avançar para toda a área.
- Validar a aparência final sob iluminação realista e com comparação física.
- Registrar o reparo para rastreabilidade e monitoramento de reincidência.
Perguntas frequentes sobre reparo de textura sem parar a produção
Quando o reparo de textura pode ser feito sem retirar o molde?
Quando o dano é localizado e superficial, a cavidade tem acesso aberto, a linha consegue isolar e proteger a área, e existe amostra padrão para guiar a reconstituição. Se dois ou mais desses fatores faltam, costuma ser melhor retirar o molde.
O que torna o reparo in loco arriscado?
Dano estrutural como trinca ou perda de material, necessidade de jateamento amplo sem contenção, geometria confinada e ausência de referência confiável. Nesses casos, o risco de transição visível e de novo retrabalho é alto.
Jateamento em molde grande na linha funciona?
Funciona quando há contenção rigorosa para não espalhar partículas, repetibilidade no acesso e validação contra referência depois. Sem isso, o jateamento pode limpar o molde mas deixar a textura desigual, falhando como acabamento.
Por que o método de reparo muda a decisão?
Porque técnicas localizadas, como laser no local e reataque controlado, recuperam ponto a ponto com repetibilidade e sem espalhar resíduo, ampliando o que dá para reparar sem retirar o molde. O que seria caso de retirada com jateamento manual pode ser reparável com um método mais preciso.
Como saber se o reparo ficou bom?
Comparando a área reparada com a amostra padrão e com as regiões vizinhas, sob iluminação realista, sem escada visual, halo nem diferença de brilho. Em molde multicavidade, é preciso ainda verificar a uniformidade entre cavidades.
Fontes e referências
- Conteúdo técnico próprio da M1 Textura, com base em prática de campo e nos critérios de aceite descritos em qualidade da textura de molde.
- Critérios de especificação e padrão em padrões de textura de molde e especificação de textura de molde.
Deixe um comentário